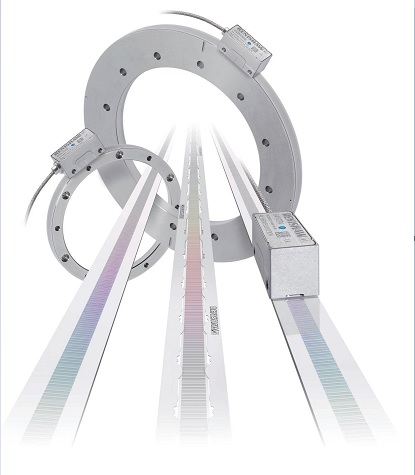
圆光栅在转台上的应用
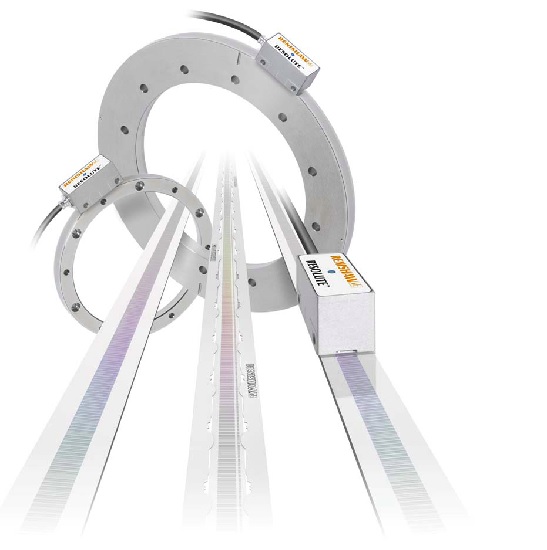
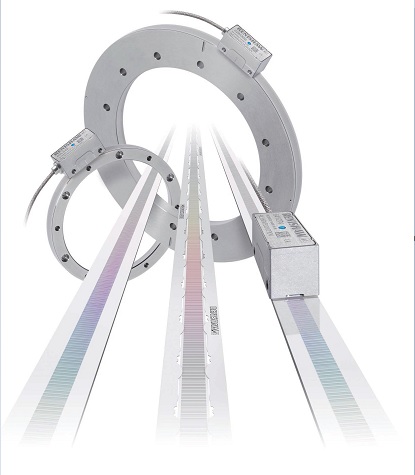
数控转台、分度头的角度反馈靠圆光栅。它套在主轴上,读数头固定,测的是真实回转角度,分辨率能到 32 位,转台分度精度就靠它。
「测的是真实回转角度」这句是关键,也是圆光栅相比其他角度反馈方式的核心价值:它不依赖传动链,直接测最终输出轴的角度,所以传动误差、间隙都不会进到读数里。
圆光栅装在哪、测什么
典型结构是:一个带刻线的圆环(或者圆盘)套在转台主轴上,跟着主轴一起转;读数头固定在静止的基座上,扫过圆环上的刻线。
这里有个容易搞混的点:圆光栅测的是「主轴的转角」,而不是「工件台的转角」。如果主轴和工作台之间还有其他传动(比如蜗轮蜗杆、齿轮),那部分误差不在圆光栅的测量范围内。真正要闭环,圆光栅应该装在最终需要精度的那个轴上。
同心度为什么是命门
安装关键:圆光栅环和主轴必须同心,偏心一点就变成正弦误差,转一圈周期性漂。压装时用定心工装别硬敲。
这句话把机理说得很准确。偏心的后果不是简单的「整体偏一点」,而是误差随着转角按正弦规律变化——转一圈,误差曲线是一个完整正弦波。
这是偏心和其它误差源区分的关键特征:如果测出来的角度误差曲线是「一圈一个波形」,基本可以断定是偏心问题,而不是刻线精度或者电气问题。
偏心误差有多大
偏心造成的最大角度误差可以粗略估算:误差角约等于偏心量除以半径。这个关系说明了两件事:一是偏心量必须很小,二是半径越大,同样的偏心量造成的误差越小。
举个例子量化一下:半径 100mm 的圆光栅,如果偏心 0.01mm(一丝),最大误差约 20 角秒。这个量对转台来说已经很大了。所以圆光栅安装对同心的要求通常在微米量级,比直线光栅的平行度要求更严。
压装的正确做法
圆光栅环和主轴之间通常是过盈配合或者用锥面定位。装的时候注意三点:
- 用定心工装或者加热法装配。加热要控制温度,温度过高会影响圆环的刻线精度,材料会变形
- 绝对不要用锤子直接敲。敲击会让圆环局部变形,而且变形量在装配完成后看不出来,要到测精度的时候才暴露
- 装好后先测同心度,用千分表打圆环的内孔或者外圆,看跳动量。这一步没做,后面所有精度工作都是白费
如果是分体式的(圆环和读数头分开安装),读数头的安装位置同样要保证和圆环同心。
绝对式还是增量式
协议上绝对式圆光栅直接出角度值,省去回零,适合五轴联动机床。
除了省回零这一步,绝对式还有几个实际好处:
- 断电重启后马上知道当前角度,不需要重新找参考点,设备恢复生产的时间短
- 多轴联动的场合,不需要各轴都先回零对齐,可以直接进入加工状态
- 不需要 Z 相(参考点)信号,接线上少一路
增量式的优势是价格便宜、分辨率可以做得高。如果设备每次开机都要回零、也不介意这一步的时间,增量式够用。
特殊环境:真空与洁净
真空环境用专用低放气材料圆光栅,普通型号在真空里会出气污染光学面。
「出气」这件事在真空里是致命的:普通材料(某些塑料、胶粘剂、润滑脂)在真空里会释放气体,这些气体沉积在光学面上形成一层膜,读数头就扫不到刻线了。而且这个过程往往不可逆,擦也擦不掉。
除了真空,还有几类环境需要专门选型:
- 洁净室:要选低发尘的型号。常规产品可能带润滑油,会污染洁净环境
- 高振动:要考虑读数头和圆环的相对稳定性,必要时选抗振设计的产品
- 大温差:考虑材料的热膨胀匹配。圆环和主轴的材料膨胀系数接近时,温度变化造成的应力小
分度精度怎么验收
装完之后的验收,建议按这个顺序做:
- 先测圆环的同心度(千分表打跳动)。这一步不合格,后面不用测
- 再测整圈误差:用多面棱体加自准直仪,或者用更高精度的基准比对,在整圈的多个位置测角度偏差
- 把测出来的误差画成曲线看形状。如果是「一圈一个正弦波」就查同心;如果是「一圈多个周期性波纹」就查刻线或者传动;如果是随机跳变就查电气和干扰
这个「看误差曲线形状反推原因」的方法,在角度测量里非常实用,比一个个零件拆开检查效率高得多。