光栅尺原理与对刀安装
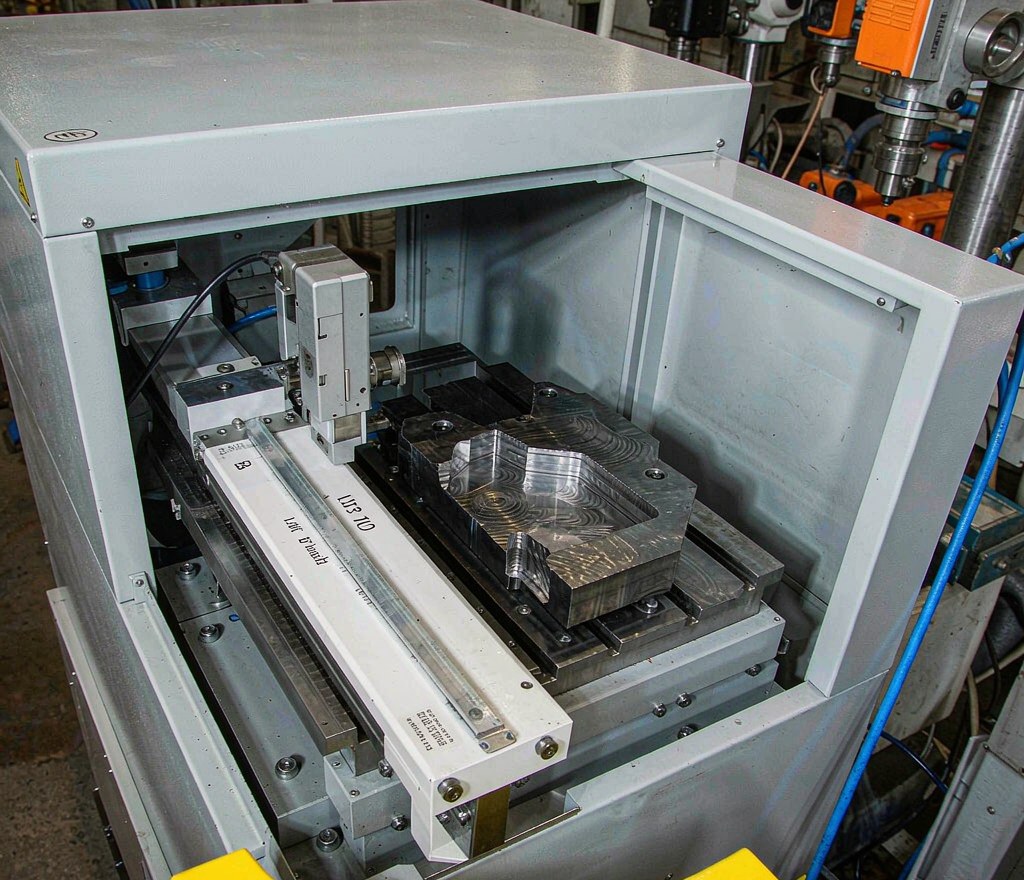
光栅尺靠刻线莫尔条纹测位移,精度高、分辨率到纳米级,是数控机床定位的"标尺"。绝对式光栅断电不丢位置,开机直接读真实坐标。
原理层面记住一句就够了:尺身是一排等间距的刻线,读数头扫过时产生莫尔条纹,条纹的变化次数对应移动的距离。绝对式的尺身上刻的是位置编码,所以断电之后重新上电,读数头一扫就知道自己在哪儿——这就是「不丢位置」的来源。
绝对式和增量式的区别在另一篇里对比过,这里讲装的时候要管住哪几件事。
安装第一关:平行度
安装最怕两条:尺身和导轨不平行,读数头刮尺;还有热膨胀——长尺要留膨胀间隙并做温度补偿,不然一升温精度全飞。
平行度为什么是第一关:读数头和尺身之间只有很小的间隙(零点几毫米量级),尺身如果和导轨不平行,间隙在行程两端就会差出很多,一端可能过大(信号弱),另一端可能直接刮上。
现场测法:把百分表装在拖板上,表头顶在尺身侧面,全程走一遍,看读数变化。这个数就是尺身全长上的直线度偏差。允许值看手册,一般要求远小于读数头间隙。
另一个方向(垂直方向)也要测:表头顶在尺身上表面,同样走全程。两个方向都合格了,才敢通电跑。
读数头间隙
间隙用塞尺或者专用量块测,取行程的几个位置(两端和中间)各测一次。要求是全程一致,且在设计范围内。
间隙偏大的典型表现是信号弱、报警;偏小的表现是刮擦、有异响甚至损伤尺面。两种都要在调试阶段调好,不要带着问题进生产。
长尺的热膨胀
尺身通常是金属或者玻璃,有热膨胀系数。几米长的尺,温度变化十几度,长度变化可能到零点几毫米——对于微米级定位的机床来说,这就是全部精度了。
处理办法有两层:
- 机械上:安装时在尺身的一端预留膨胀间隙,让它可以自由伸缩,不要两端都锁死
- 系统上:如果有温度补偿功能,接入温度传感器,让数控系统按温度修正读数
温度补偿需要知道被测材料的热膨胀特性,机床行业常见的做法是以机床的基准件为补偿基准,具体做法问机床厂。如果是改造项目,这一项经常被省略,那么精度就只在恒温环境下成立。
电缆怎么走
读数头固定要牢,电缆要用坦克链走线、别绷直,拖板来回拉几个月就断芯。
电缆是光栅尺上第二容易出问题的地方(第一是污染)。要管的细节:
- 用专用拖链电缆,不要用普通电缆代替。拖链电缆的导体是多股细丝,耐弯折次数高得多
- 电缆在拖链里要有弯曲余量,不能绷直。绷直等于每次往复都在拉导体
- 电缆和读数头的连接处要固定,不要让接头承受往复拉力
- 有条件的用带屏蔽的电缆,屏蔽层按手册要求处理
对刀与反向间隙
对刀后做反向间隙补偿,机床定位精度能上一个档次。光栅报警先擦读数头,八成是油污挡光。
这两件事经常被放在一起说,其实一件是精度补偿、一件是故障排查,分开处理更清楚。先讲补偿。
反向间隙的来源是机械传动链(丝杠、螺母、联轴器)在换向时的空程。光栅尺装在拖板上,测的是拖板的真实位置,所以它能「看到」这个空程——但看到不等于消除,消除要靠补偿。
补偿的方法:用激光干涉仪或者标准量块测出反向时的差值,把这个值写入数控系统的反向间隙补偿参数。之后系统在这个轴上换向时,会先多走这段空程。
要注意的是:反向间隙是机械磨损的反映,会随时间变大。所以补偿值是「定期复核」的,不是设一次就完了。机床行业通常在大修或者精度复检时重新测一遍。
关于螺距误差补偿和几何误差的处理,另一篇讲机床定位精度的文章里有完整说明,这里不展开。
报警先擦读数头
报警这一半,其实是个很实用的小经验,但要擦对:用专用清洁剂(或者无水乙醇)和无纺布,顺着尺面方向单向擦拭,不要来回蹭,也不要用棉纱——棉纱会掉纤维。擦完等干透再上电。
如果擦完还是报警,说明不是污染问题,要往信号、间隙、电缆方向查。具体的报警分类和排查顺序,另一篇讲光栅尺报警的文章里有梳理。
安装验收的检查项
- 两个方向的平行度都在允许范围内
- 读数头间隙全程一致
- 长尺预留了膨胀间隙
- 电缆用拖链电缆、有弯曲余量、接头已固定
- 全程走一遍没有报警,读数连续无跳变
- 对刀之后做过反向间隙补偿,并记录了补偿值
这几项都做过,后面的问题就少得多。
文中提到的相关产品
绝对式真空圆光栅
直径52mm-550mm、高真空环境应用
查看详情 →
光栅位移传感器光栅尺
分辨率:0.1μm,0.2μm,0.5μm,1μm,5μm 输出信号: 5V TTL方波 ,差分输出(长线驱动),24V HTL方波,24V
查看详情 →
RU系列光栅读数头
分辨率1u、0.5u、0.2u、0.1u、50nm;金属光栅尺、抗污染能力强、可任意剪切、装调试方便、具有超高性价比
查看详情 →
绝对式直线光栅尺
*读数头尺寸:36 mm(长)x 16.5 mm(宽)x 17.2 mm(高)*栅距:30μm*热膨胀系数:10.1±0.2μm/m/°C*精度等级:±5 μm/m*光栅尺长度:最高可达25m*支持协议:Biss C;Mitsubishi;
查看详情 →