笔式LVDT在检具上的应用
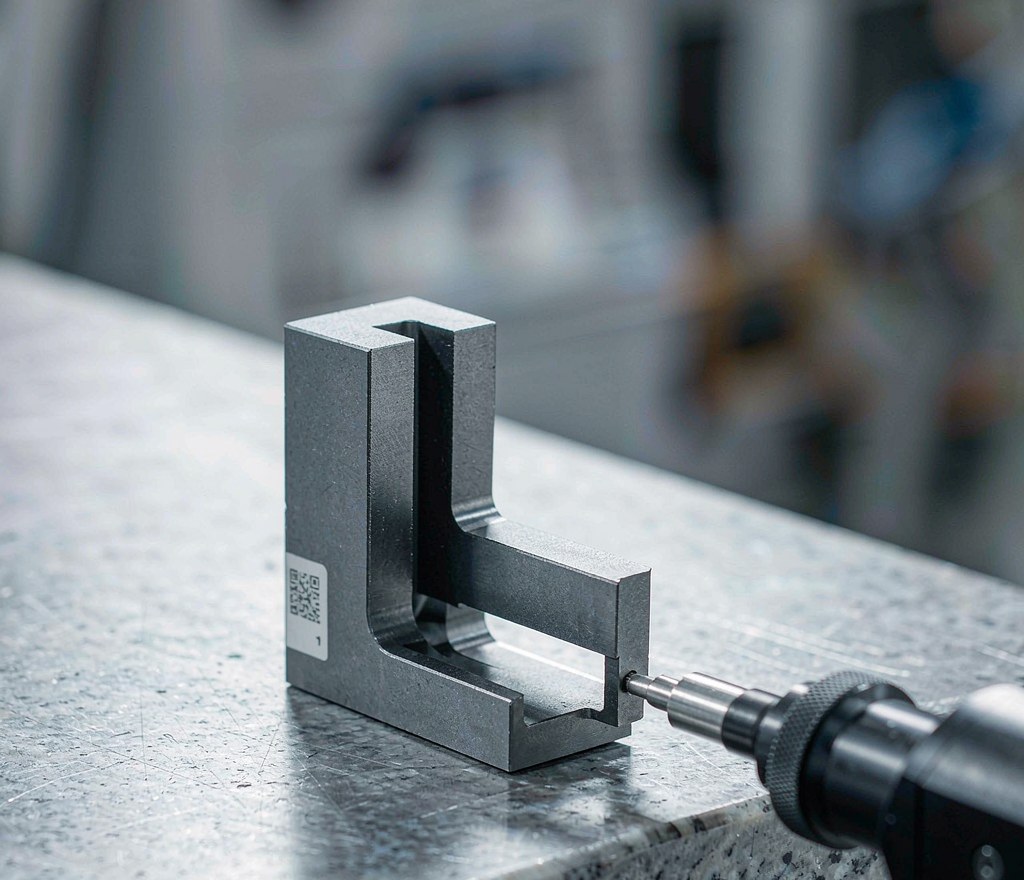
检具上的微位移测量,笔式 LVDT 几乎是标配。它外径小、测头带弹簧回弹,往工件上一压就能读出形位偏差,分辨率轻松到 1μm 以下。
「笔式」这个叫法很形象:外形像一支笔,外径常见 8mm、9.5mm 这一档,前端是可回弹的测头。这个形态决定了它能塞进检具里那些百分表塞不进去的位置。
为什么检具上用它,而不继续用百分表
检具环境干净,LVDT 非接触无磨损的优势用得上,长期稳定性比百分表好,适合做成自动测量工位。
前半句是核心:LVDT 的铁芯和线圈之间没有机械接触,测头的回弹靠弹簧和内部导向结构,磨损比百分表的齿轮齿条小得多。百分表用了半年到一年,往往就出现回程差变大、示值不稳;LVDT 的长期漂移通常小得多。
另一个区别是输出。百分表是机械指示,靠人读;LVDT 输出电信号,可以直接进采集卡做判读、记录和追溯。在现在越来越讲究「测量数据要留档」的场合,这是硬需求。
测头必须垂直:余弦误差怎么来的
用的时候测头要垂直接触,歪着压会引入余弦误差。压力也别太大,把弹簧压死反而线性变差。
余弦误差算一下就没人敢马虎了:假设测头偏离垂直方向 5°,读数是真实值乘以 cos5°,也就是偏小 0.4%。测 1mm 的偏差,误差就是 4μm——比传感器的分辨率大了三倍不止。偏 10°,误差超过 1.5%。
检具上的应对办法是加导向。不要指望操作工每次都压得正,在检具上做一个导向套或者导向孔,让测头只能垂直进入,误差就被结构约束住了。人工操作和自动化测量都该这么做。
测量力的那个度
笔式 LVDT 的测头里是弹簧,弹簧有它设计好的工作行程,压在行程中段时线性最好。压得太深(把弹簧接近压死),回弹力急剧上升,同时内部导向结构的偏摆也会变大,线性度就变差。反过来,压得太浅也不行:接触力不够,测头和工件之间可能有微小间隙,读数会跳。
现场的判断方法是:在检具上做一个对刀块,让测头压缩到设计行程的中段,把这一点作为标准位置。测量时保证实际压缩量在标准位置附近一个小区间内波动。这个区间靠调整检具上的定位面来保证,不靠手感。
装夹与调零
装夹的核心要求是:传感器和检具本体之间必须是刚性连接,测头的运动方向必须和被测尺寸的方向一致。
- 夹持部位选在外壳的圆柱段上,不要夹在测杆上
- 夹紧力要均匀。用单边顶丝的夹法容易把外壳压成椭圆,内部铁芯不同心,读数会随转动位置变化
- 装好之后先不接工件,手动推几次测头,看读数回零是否一致。回零不重复,先检查装夹,不要急着调传感器
调零一般用标准件(对块或者标准量块)。把标准件放到位读一个数,把这个数设为对应尺寸的基准。以后测到的偏差就是相对于这个基准的。
从手动检具到自动工位
手动检具做小批量、抽检足够了。批量一大,人工压测的力度和角度差异就会进到数据里,这时候就该考虑自动化。
- 传感器换更大量程、更高防护的型号,机械结构改成气缸或伺服驱动测头下压
- 信号走直流型,直接进采集卡或者 PLC 的模拟量模块
- 在软件里做上下限判断,超差自动报警,测量结果自动存下来做追溯
改自动化的关键其实不在传感器,而在下压机构的重复性。传感器分辨率再高,下压位置每次差 0.05mm,测量重复性就上不去。所以改造时要先保证下压机构的定位精度,传感器反而是最容易满足的一环。
信号建议接直流型,直接 0-5V 进采集卡,再配个显示表头,工人一看就懂。
日常保养与常见误判
- 测头不要用手直接摸,手上的油脂会吸附灰尘,粘在测杆上会加剧导向套磨损
- 检具上的铁屑和油污要及时清。测头回弹不顺畅时先清洁,不要直接拆传感器
- 读数不稳定时按这个顺序排除:测头有没有垂直(换标准件复测)→ 装夹有没有松动 → 接触力对不对 → 最后才怀疑传感器
还有一个常见误判:把「工件表面粗糙度造成的读数波动」当成传感器故障。测头点在粗加工的毛面上,读数当然跳。判断方法是换一个精加工面或者标准件复测,读数稳了就说明传感器没问题。
文中提到的相关产品
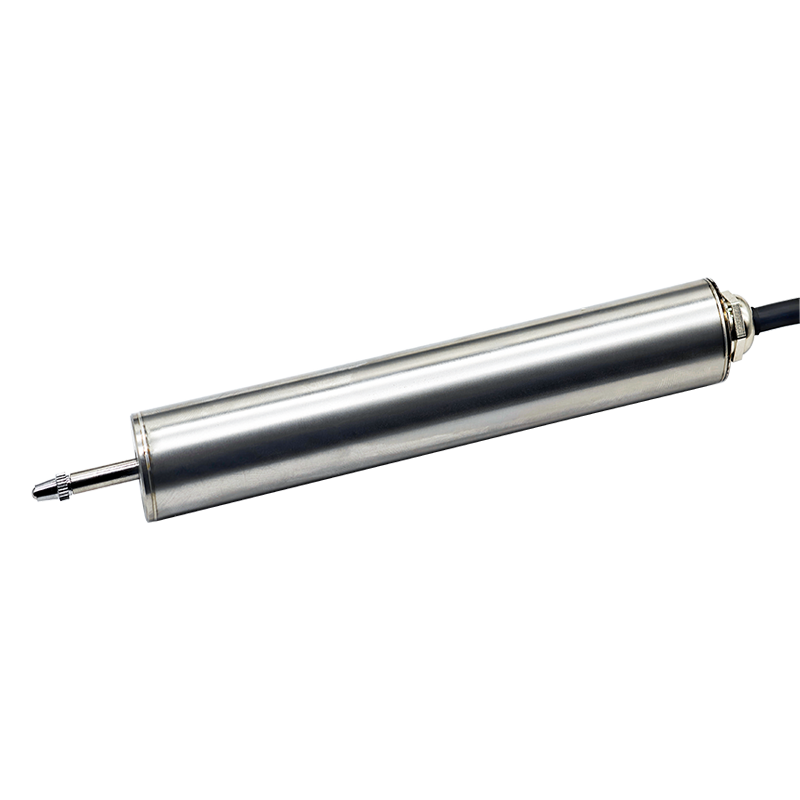
FER20直流LVDT位移传感器(回弹式/分体式)
FER20系列直流LVDT位移传感器,含回弹式(量程5~100mm)与分体式(量程2.5~500mm)两种结构,外径Φ20mm不锈钢外壳,单电源9-28VDC供电,输出0-5V/0-10V/4-20mA/RS485,适用于轴径跳动、液压缸定位、阀门检测等工业位移测量。
查看详情 →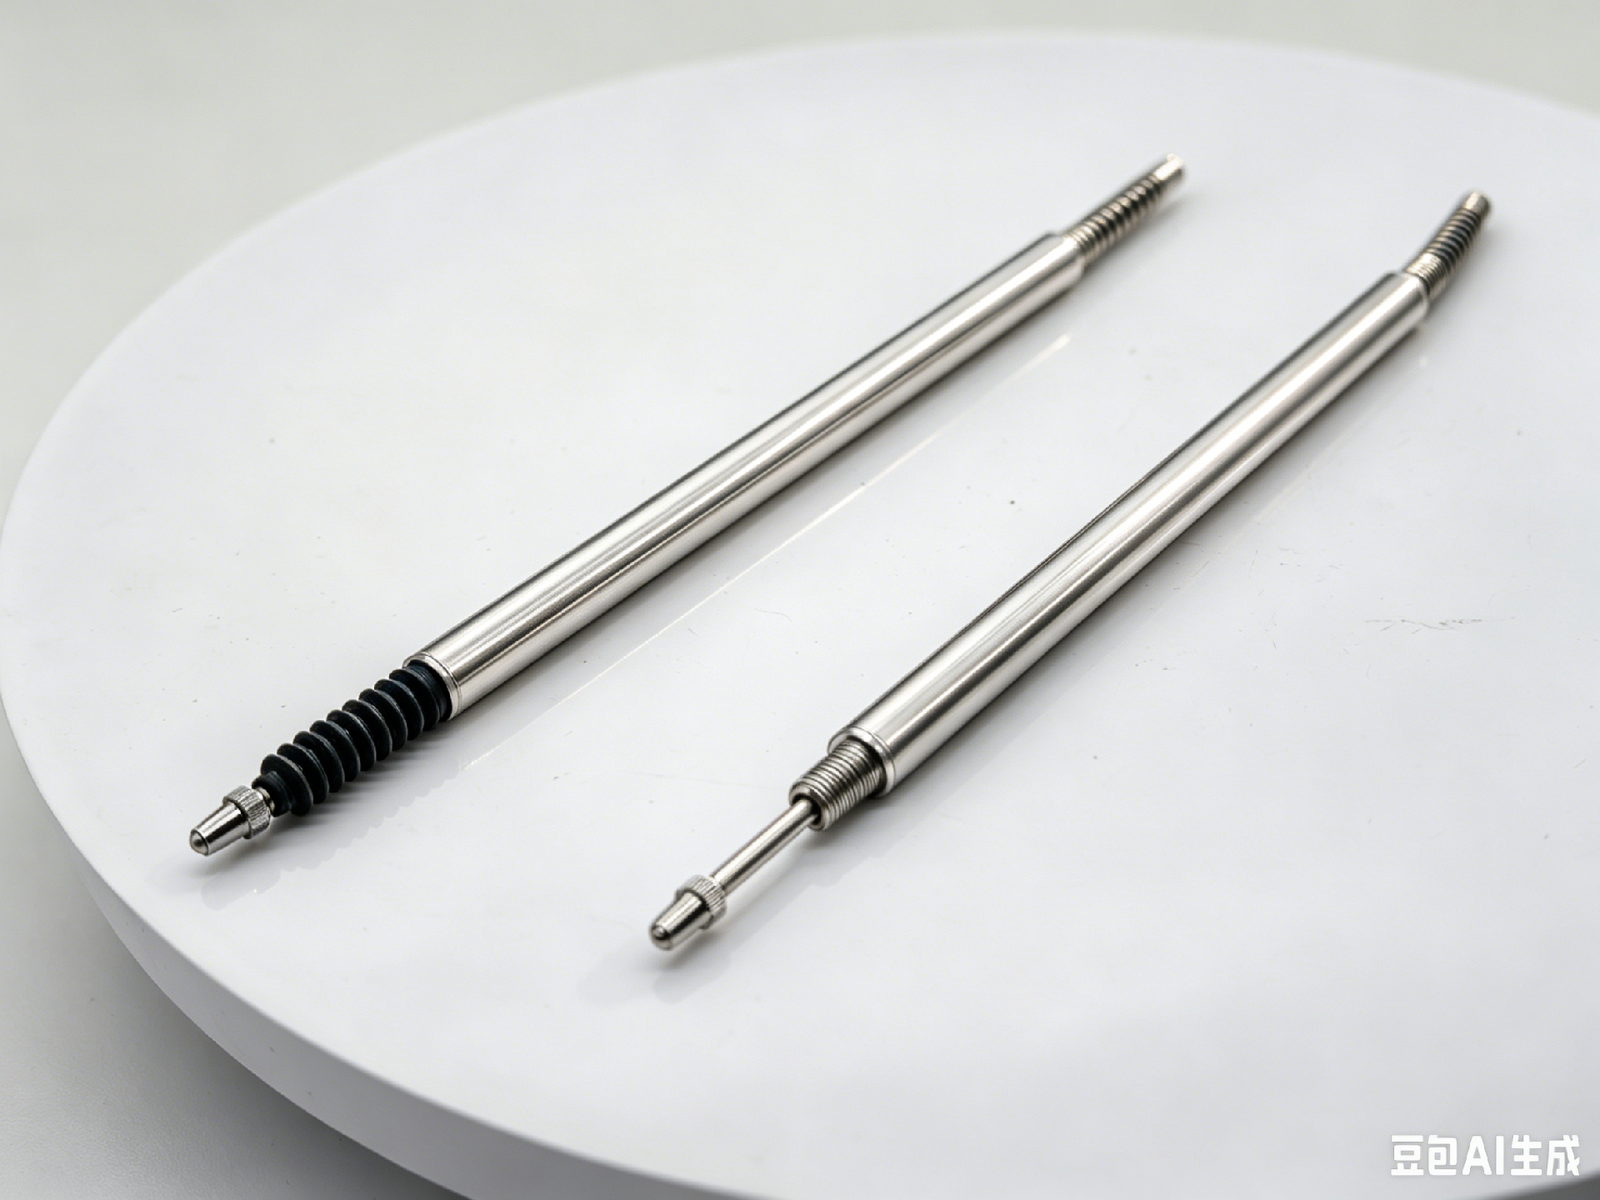
FER8笔式LVDT位移传感器
FER8系列笔式位移传感器(LVDT),外径Φ8mm,量程5/10mm,重复精度最高1μm,分辨率≤0.1μm,外配变送器输出0-5V/4-20mA/RS485,适用于精密位移测量、轴径检测等。
查看详情 →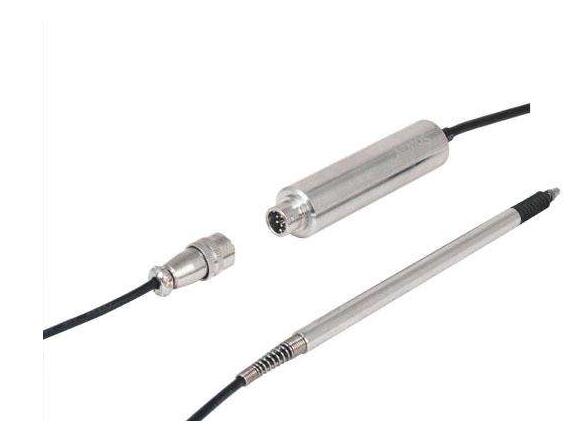
微型笔式位移传感器
外径φ8mm,有效行程0-2mm,0-5mm,0-8mm,精度1μm、5μm、10μm,常用于检具,测量汽车零部件、硬盘、手
查看详情 →
防爆角度传感器
防爆角度传感器取得防爆合格证,适用于爆炸性气体环境的旋转位置测量,用于阀门、执行机构的转角反馈与安全监测。
查看详情 →