拉绳位移传感器与编码器安装使用注意事项
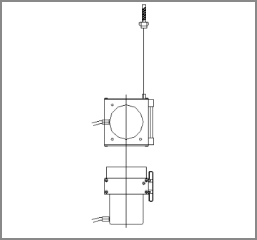
拉绳位移传感器和编码器其实是两类东西,但现场用的时候经常放一块儿说,因为它们的安装坑点高度重合。这里把干工程十几年踩过的坑捋一遍,照着做能少返工。
钢丝绳的两条命:别硬折,别侧向受力
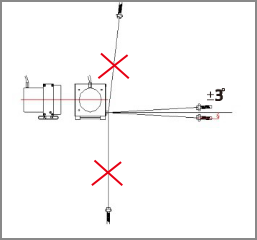
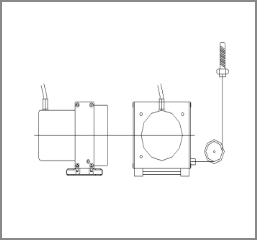
先说钢丝绳。拉绳的核心就是那根钢索,它最怕两件事:硬折和侧向受力。安装角度尽量让绳子和被测面垂直,偏个十几度没事,偏到四五十度寿命就断崖式往下掉。现场见过有人把传感器斜吊着拉水平移动的设备,三个月钢索就起毛刺了。
这里有个现场经验值可以记:绳子出线方向和被测运动方向的夹角,控制在 15 度以内是安全区,30 度以内能接受但要缩短检查周期,超过 45 度基本就是三个月内必坏。这个角度不用量角器,站在设备侧面目测就能判断。
另一个隐性问题是绳子从出线口出来到被测点之间不能碰到任何东西。孔边、机架拐角、线槽盖板——看着不挡,设备一震动就蹭上了。蹭出来的伤和硬折是一样的:单侧磨损、起毛刺、断股。安装完成之后手动把设备跑一遍全行程,蹲下来看绳子全程有没有贴到东西。
回程速度跑不过弹簧,绳子就会松
回弹方向也要注意。拉绳是弹簧自动回收的,被测物体往回走的时候,绳子是靠弹簧力拽回去的。如果被测件回程速度比弹簧回收还快,绳子会松、会打弯,下次拉出来就卡滞。高速往复的场合,要么选回收力大的型号,要么在程序里限制回程速度。
判断这个问题的现场信号很明确:绳子在被测件回程时出现肉眼可见的松垂,或者出线口附近堆出一小段弯。一旦出现,别拖——堆出来的弯会变成永久折痕,之后每次经过那个位置都会卡一下。
处理上有两个方向。硬件侧换回收力更大的型号,或者在出线口加一个轻质导向结构帮绳子保持张紧;软件侧在上位程序里给回程加一段速度限制,让回程慢于回弹。两个都做最稳妥。
屏蔽线一定单端接地
接线这块,上面四张图分别是电阻输出、电压输出、4-20mA 和 RS485 几种典型接法,对着颜色看就行。强调一句:屏蔽线一定要单端接地。两端都接地必出工频干扰,示数会跟着车间大功率设备一跳一跳的,查半天才知道是地线惹的祸。
「单端」接哪一端也有讲究。常规做法是接在控制柜一侧(PLC 或采集端),传感器那一侧悬空;如果现场传感器外壳本身已经可靠接地了,那就让传感器侧的屏蔽层自然搭在外壳上,柜子侧悬空。**关键是整条线只有一个接地点**,不是必须在某一边。
还有一点常被忽略:屏蔽层不能当信号线用。有些现场图省事,把屏蔽层拿来当 0V 回线,那屏蔽就彻底失效了,还会把干扰引入回路。原理和更多处理办法在模拟量干扰与屏蔽接地那篇里有完整展开。
编码器:A/B/Z 别接反,SSI 要分开走线
编码器这边,增量式的 A/B/Z 三相别接反,接反了方向就反了,PLC 里改一下计数方向也能救,但最好一开始接对。绝对值编码器先看是 SSI 还是并行,供电和通讯线要分开走,别和动力线捆一根管子。
增量式还有两个细节值得注意。一是 A/B 两相的线必须用双绞对,各自成对绞,别用一根多芯线里随便挑两根——相位差会沿线长劣化,转快了就丢脉冲。二是脉冲线不能和动力线同槽,编码器信号是高频方波,最容易耦合进干扰。
绝对值编码器(SSI、并行、总线型)的通讯线更敏感,因为它是时钟同步的。SSI 的时钟线如果和动力线并行几十米,数据位会错位,读出来的位置会莫名其妙跳到别的值。屏蔽加单独走线是基本要求,条件允许的话穿金属管。
电缆出口与防护:别赌
防水防油别赌。拉绳的引线出口那块儿是弱点,长期在油雾环境里,建议引线套波纹管,接头打胶。我们出过一次故障,就是切削液顺着线皮爬进去,内部电位计受潮,零点漂了快一厘米。
从那次之后,现场碰到切削液或者水汽环境,现场默认加两道防护:出线口用防水接头,接头内部打密封胶;电缆外再套一节波纹管,管口朝下。多花几十块钱,能省掉一次停产检修。
还有一个容易被忽略的位置是拉绳盒的绳口。粉尘大的场合,绳子进出会把粉尘带进盒内,时间一长堆在轨道上。选型时确认绳口有没有刮尘结构,没有的话至少加一个防尘片,或者定期用压缩空气从盒体外侧吹一遍绳口附近。
固定:扎带是省钱的开始,返工的起点
最后提一嘴固定。传感器本体要刚性固定,不能用扎带松松垮垮绑在机架上,设备一振它就抖,抖久了安装支架松动,测出来全是噪声。螺孔打紧、加弹垫,这钱省不得。
如果设备本身振动大(冲压、破碎、工程机械),光靠螺栓还不够,中间加一层减振垫,但注意减振垫会增加柔性——它只能装在传感器和机架之间,不能让传感器安装面的相对位置晃动。这个平衡要现场判断,拿不准就按「宁可硬一点」处理。
开工前对一遍这份清单
安装本身不难,难的是不遗漏。上电前把这九条对一遍:
- 绳子出线方向与被测运动方向夹角是否在 15 度以内
- 绳子全程有没有碰到孔边、机架、线槽
- 手动跑一遍全行程,回程有没有绳子松垂
- 屏蔽层是否只有一个接地点,且没有当 0V 用
- 信号线与动力线是否分开走,编码器 A/B 是否成对双绞
- 传感器本体是否刚性固定,螺栓加弹垫
- 出线口是否做了防水处理(油雾/水汽场合)
- 电缆预留了足够长度,没有绷紧
- 编码器方向是否与 PLC 计数方向一致(手动转一圈验证)
装完跑一次全行程,屏幕上的数值应该平滑变化,没有跳变、没有反向。装好即验,比装完全部之后一起调要省时间。遇到拿不准的现场,拍几张安装照片发过来,我们帮你看有没有踩到上面这些点。
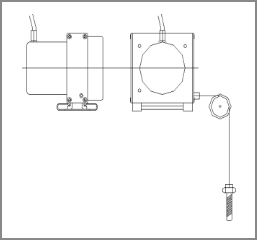
文中提到的相关产品
WML系列位移传感器
WML系列位移传感器:绳索拉伸测距、量程大,支持电压/电流/脉冲/RS485 等多种输出,适合安装空间受限的位移与位置测量。
查看详情 →
WSL系列位移传感器
WSL系列位移传感器:绳索拉伸测距、量程大,支持电压/电流/脉冲/RS485 等多种输出,适合安装空间受限的位移与位置测量。
查看详情 →
WFS系列拉绳位移传感器(编码器)
WFS系列拉绳位移传感器(编码器):绳索拉伸测距、量程大,支持电压/电流/脉冲/RS485 等多种输出,适合安装空间受限的位移与位置测量。
查看详情 →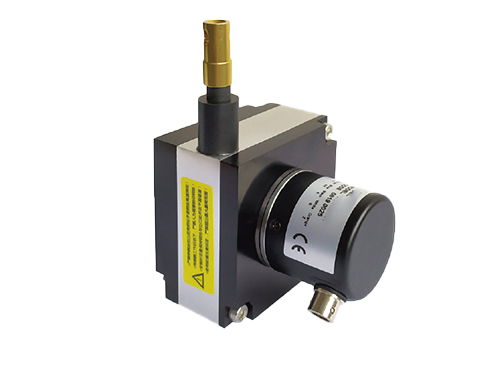
WPM系列拉绳位移传感器(编码器)
WPM系列拉绳位移传感器:经济紧凑、持久耐用型,专为紧凑环境设计,提供简易安装方式,为复杂工业环境提供简便可靠的位移测量方案。
查看详情 →